
Prawa autorskie © 2022 Adewo Automation Equipment Co.,ltd. Wszelkie prawa zastrzeżone.
Links Sitemap RSS XML Polityka prywatności

Torby papierowe są wszędzie – w sklepach spożywczych, sklepach detalicznych, przy stoiskach na wynos. Ale za każdą czystą, dobrze złożoną papierową torbą kryje się narzędzie, którego większość ludzi nigdy nie widzi: kostka do gry. Wykrojnik do torebek papierowych to płyta ze sklejki z ostrymi stalowymi linijkami (miarka do cięcia) i linijkami bigującymi osadzonymi w wyciętych laserowo szczelinach. Po naciśnięciu na papier wycina kształt torby i tworzy linie zagięcia jednym pociągnięciem.
Jeśli zajmujesz się pakowaniem, wiedza o tym, jak powstają te wykrojniki — oraz jak wykonać je szybciej i dokładniej — może mieć realny wpływ na Twoją produkcję. Ten przewodnik przeprowadzi Cię krok po kroku przez cały proces tworzenia wykrojników.
Zanim przejdziesz do kolejnych kroków, wyjaśnijmy sobie, co właściwie budujesz.
Wykrojnik do torebek papierowych to stalowy wykrojnik. Ma trzy główne części:
- Deska matrycowa: Gruba płyta ze sklejki, zwykle o grubości 12–18 mm, wykonana z forniru brzozowego lub klonowego. Musi być mocny, płaski i stabilny, ponieważ każde wypaczenie spowoduje wyrzucenie całej kostki.
- Zasady cięcia: Cienkie stalowe ostrza, zwykle o grubości 2 lub 3 pkt, które przecinają papier.
- Linie bigujące: Krótsze, tępe linie, które wciskają linie zagięcia w papier bez jego przecinania.
Projektant tworzy układ matrycy w oprogramowaniu CAD (AutoCAD, Illustrator lub Cimex), używając różnych kolorów lub warstw, aby oddzielić linie cięcia od linii bigowania. Plik jest eksportowany jako DXF lub DWG — standardowe formaty oprogramowania do tworzenia matryc. Następnie proces przenosi się do warsztatu.
Zanim zaczniesz, upewnij się, że masz:
- Deska matrycowa: sklejka laserowa o grubości 12–18 mm (brzoza lub klon)
- Linijki do cięcia: Linijki stalowe 2-punktowe (0,71 mm) lub 3-punktowe (1,07 mm).
- Linie bigowania: Zwykle 2 pkt lub 3 pkt, krótsze niż linie cięcia
- Gumowy materiał wyrzucany: Gumowe paski umieszczone wokół linijek w celu wypychania papieru po odcięciu
- Plik projektu CAD: format DXF lub DWG
- Maszyna do cięcia laserowego (lub dostęp do takiej)
- Urządzenia do gięcia linijek (ręczne lub automatyczne)
-Maszyna do bigowania
Wszystko zaczyna się od projektu. Potrzebujesz rysunku CAD, który pokaże dokładnie, gdzie torba zostanie wycięta i gdzie zostanie złożona. Pomyśl o tym jak o planie działania kości.
- Potwierdź styl, rozmiar, grubość papieru i strukturę składania torby.
- Utwórz lub odbierz plik CAD w formacie DXF lub DWG.
- Wyraźnie zaznacz trzy rodzaje linii: linie cięcia (ciągłe), linie bigowania (kropkowane lub przerywane) i linie perforacji, jeśli to konieczne.
- Dokładnie sprawdź swoje wymiary. Mały błąd w projekcie staje się dużym błędem w matrycy.
Gdy projekt będzie już gotowy, zaimportuj plik DXF do oprogramowania do cięcia laserowego.
- Ustaw skalę i punkt początkowy.
- Mapuj warstwy, aby oprogramowanie wiedziało, które linie są liniami cięcia, a które marszczeniami.
- Wprowadź grubość matrycy i rodzaj materiału.
- Ustaw moc lasera, prędkość cięcia i kompensację rzazu.
„Nacięcie” to szerokość szczeliny, którą laser wypala w płycie. To jest krytyczne. Jeśli szczelina jest zbyt szeroka, linijka będzie luźna i może się wysunąć podczas ruchu prasy. Jeśli szczelina jest zbyt wąska, deska może się wypaczyć lub nawet rozdzielić. Standardowe szerokości szczelin to 2 pkt (około 0,71 mm) lub 3 pkt (około 1,07 mm).
Połóż matrycę ze sklejki na stole maszyny. Wyrównaj go z punktem zerowym i mocno zaciśnij. Deska przesuwająca się podczas cięcia oznacza zniszczoną matrycę. Większość nowoczesnych maszyn wykorzystuje sondę lub system automatycznego śledzenia, aby dostosować się do niewielkich różnic w grubości płyty, utrzymując laser w stałej odległości.
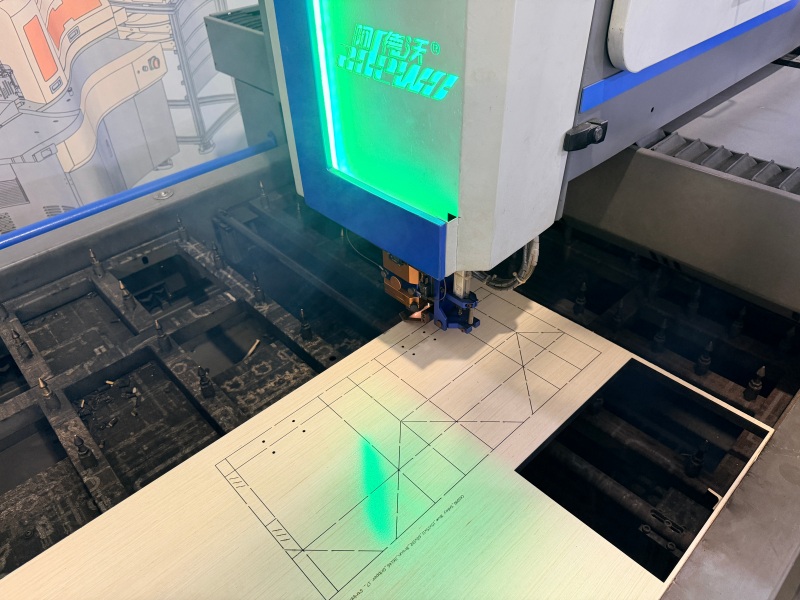
W tym miejscu matryca zaczyna nabierać kształtu. Laser CO2 wypala w sklejce precyzyjne nacięcia wzdłuż linii cięcia i bigowania.
- Uruchom program cięcia i monitoruj kilka pierwszych szczelin.
- Sprawdź, czy szerokość i głębokość szczeliny odpowiadają Twoim specyfikacjom.
- Uważaj na mosty — małe, nieprzycięte sekcje, które spajają planszę pomiędzy blisko rozmieszczonymi linijkami.
- Po cięciu usuń odpady i sprawdź deskę.
Laser nie przecina całej powierzchni. Wypala szczeliny wystarczająco głęboko, aby bezpiecznie trzymać zasady, pozostawiając nienaruszony spód planszy.
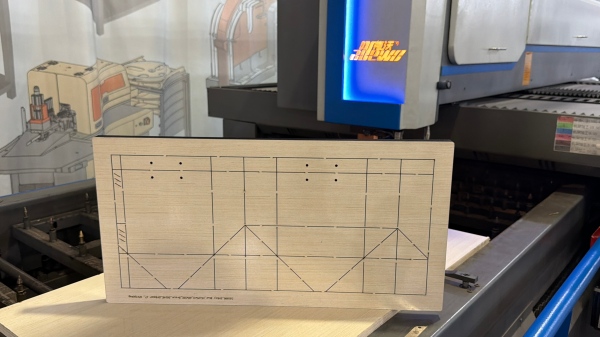
Teraz musisz ukształtować stalowe linijki tak, aby pasowały do projektu matrycy. Linie tnące to ostre ostrza; zasady bigowania są tępe i nieco krótsze.
- Wybierz odpowiednią grubość i wysokość linijki dla swojej deski.
- Naginaj reguły, aby dopasować je do krzywizn i narożników w projekcie CAD.
- Przytnij każdą regułę do wymaganej długości.
- W przypadku skomplikowanych kształtów może zaistnieć potrzeba mostkowania (nacięcia) w punktach naprężeń, aby zapobiec pękaniu.
W warsztatach ręcznych robi się to za pomocą giętarki do linijek i obcinarki do linijek. W bardziej zaawansowanych warsztatach automatyczna giętarka obsługuje cały proces z pliku cyfrowego, zasad gięcia i cięcia przy znacznie mniejszym błędzie ręcznym.
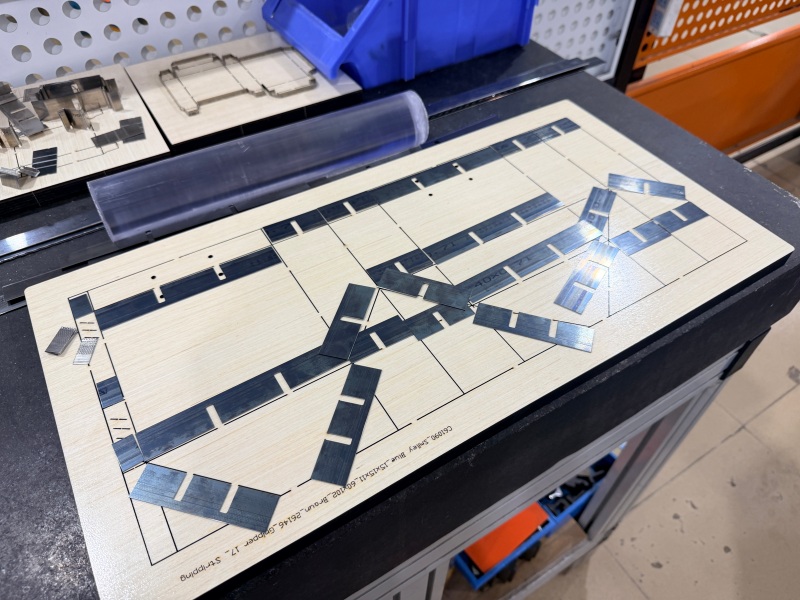
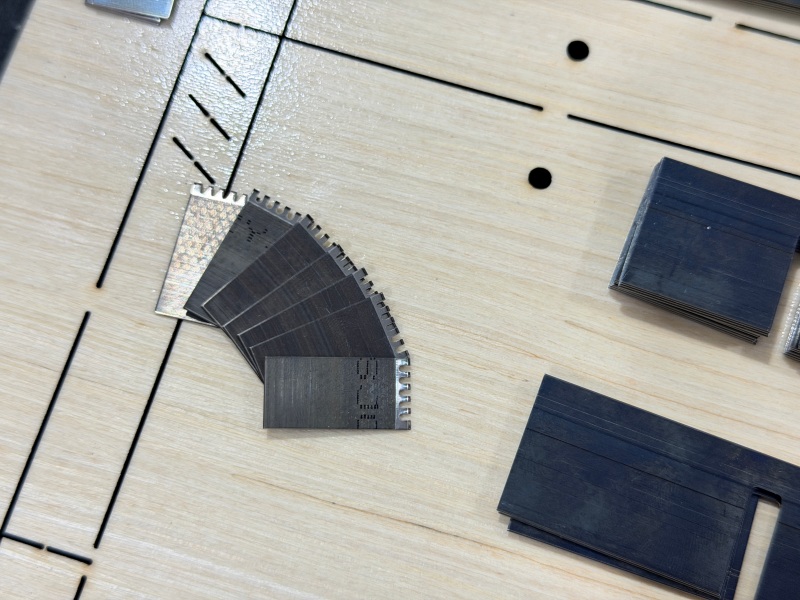
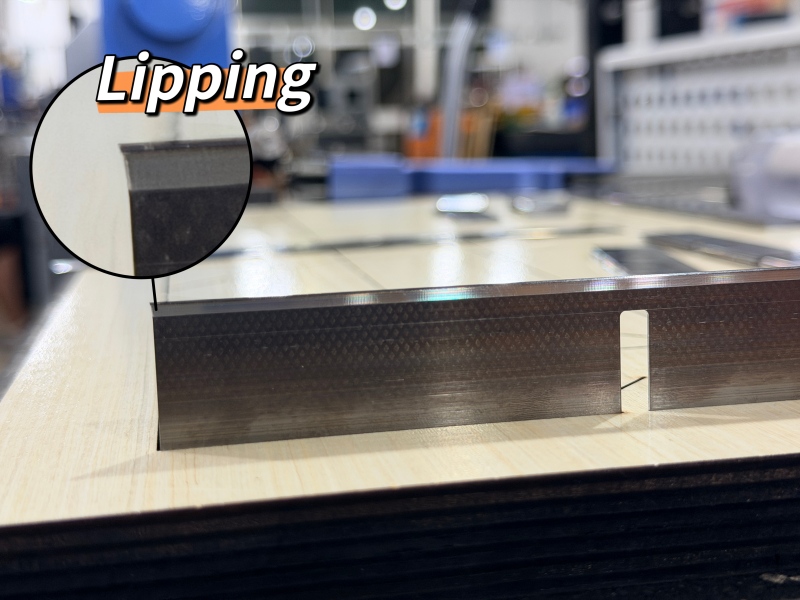
Po wycięciu planszy i ukształtowaniu reguł nadszedł czas na złożenie matrycy.
- Włóż linijki do szczelin wzdłuż linii cięcia.
- Wstaw linie zagięcia wzdłuż linii zagięcia.
- Sprawdź, czy każda reguła jest umieszczona na właściwej wysokości i dobrze pasuje do gniazda.
- Upewnij się, że wszystkie zasady są równe. Reguła, która jest umieszczona zbyt wysoko, będzie ciąć zbyt głęboko; taki, który będzie umieszczony zbyt nisko, całkowicie ominie papier.
Ten etap jest często nazywany „wstawianiem reguły” lub „montażem matrycy”. To praca szczegółowa, ale prawidłowe wykonanie oznacza różnicę między czystym cięciem a niechlujnym.
Po wprowadzeniu zasad potrzebujesz gumy. Wokół linijek umieszczono gumowe paski, nieco powyżej krawędzi tnącej. Ich praca jest prosta: gdy wykrojnik dociska i przecina papier, guma wypycha papier z wykrojnika, aby się nie sklejał.
- Rozłóż gumowe paski równomiernie wokół wszystkich linijek.
- Upewnij się, że gumka znajduje się wyżej niż krawędź linijki.
- Sprawdź, czy guma nie blokuje żadnych obszarów cięcia lub zagnieceń.
- Sprawdź wyrzut, dociskając kartkę papieru do matrycy i podnosząc ją.
Zanim wykrojnik trafi do produkcji, należy go przetestować.
- Wykonaj cięcie testowe na rzeczywistym materiale torby papierowej.
- Sprawdź jakość cięcia: Czy kawałki są czyste? Czy papier jest całkowicie przecięty?
- Sprawdź jakość zagięcia: Czy papier składa się równo wzdłuż linii zagięcia? Wszelkie pęknięcia lub rozdarcia oznaczają, że zasady bigowania wymagają dostosowania.
- Sprawdź wyrzut: Czy papier wysuwa się płynnie z matrycy?
- W razie potrzeby dostosuj wszelkie zasady lub gumę.
- Gdy wszystko będzie w porządku, wyczyść matrycę, oznacz ją rodzajem i rozmiarem worka i przechowuj w odpowiedni sposób.
W produkcji matryc do torebek papierowych głównymi etapami wyposażenia są cięcie deski matrycowej, zginanie stalowych linijek i przygotowywanie bigówek. Adewo oferuje trzy maszyny, które obejmują te etapy. Każdy z nich może być używany osobno lub jako część małej linii produkcyjnej.
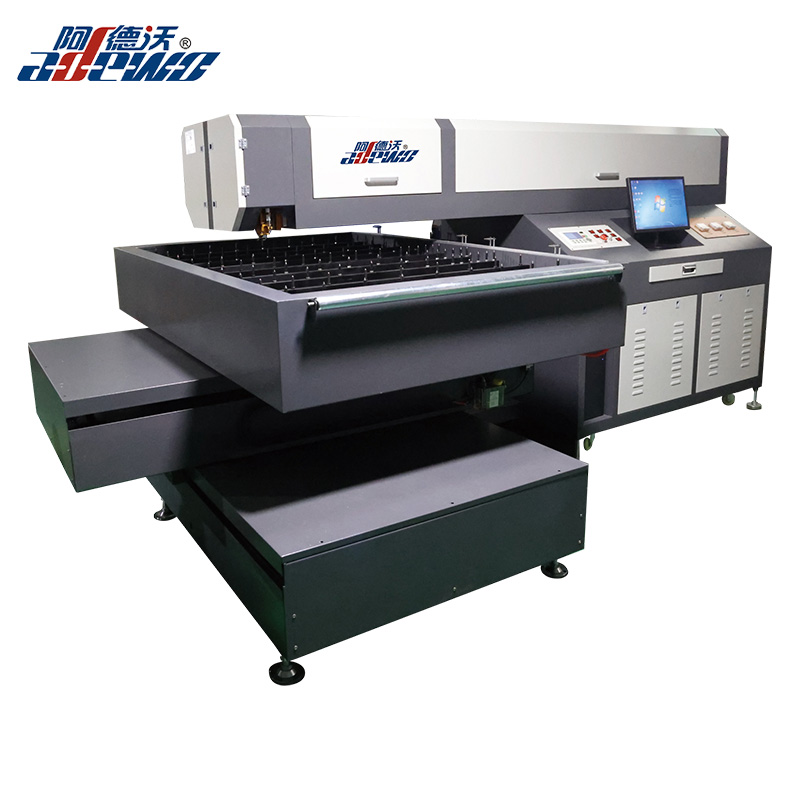
1. Stała maszyna do cięcia laserowego z głowicą ADW-LC600
Po przygotowaniu projektu wykrojnika pierwszym etapem produkcji jest wycięcie wykrojnika. ADW-LC600 to maszyna do cięcia laserowego zaprojektowana do tego zadania.
Wykorzystuje stałą głowicę laserową i ruchomy stół, co zapewnia stabilność cięcia. Importowany napęd ze szlifowaną śrubą kulową zwiększa trwałość i wysoką dokładność, a konstrukcja krzyżowa zapewnia długotrwałą pracę. System automatycznego cięcia umożliwia cięcie płyt o różnej grubości w jednym przejściu, a lustro i soczewkę można łatwo wymienić i wyczyścić. Obsługuje sklejkę o grubości od 6 mm do 22 mm, a także płytę PCV, akryl i stal o grubości poniżej 3 mm.
| Przedmiot | Specyfikacja |
|---|---|
| Obszar roboczy | 1200 × 1800 mm (możliwość dostosowania) |
| Ścieżka laserowa | Głowica laserowa naprawiona, stół się porusza |
| Typ napędu | Importowana uziemiona śruba kulowa |
| Materiały do cięcia | sklejka 6–22 mm, PCV, akryl, stal <3 mm |
| Format pliku | AI, DST, PLT, BMP, DXF |
| Zasilanie | Jednofazowe 220 V, 50/60 Hz, 10 A |
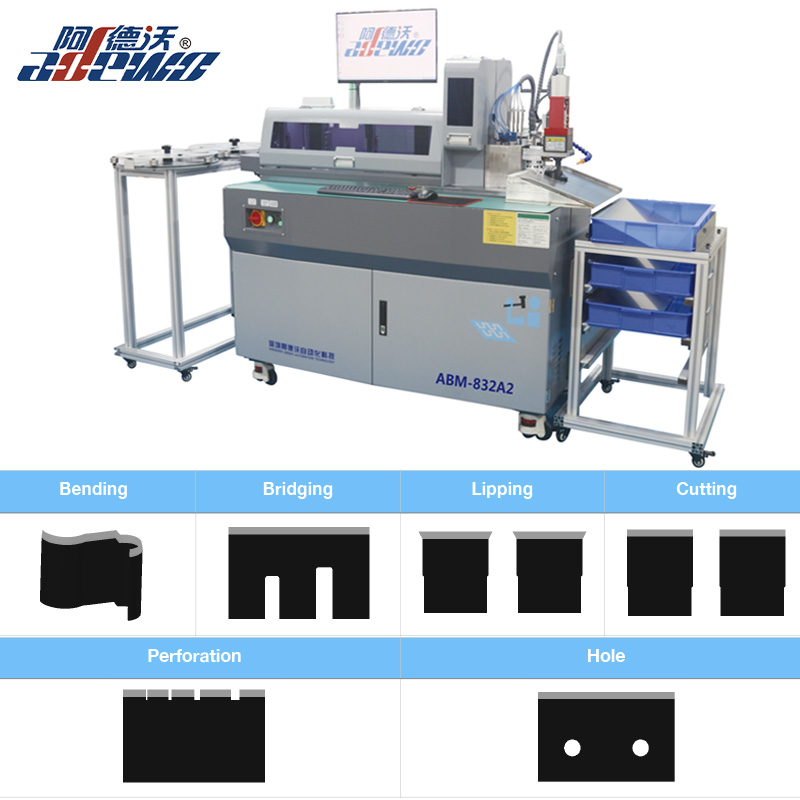
2. Automatyczna giętarka ABM-832A2
Po wycięciu matrycy stalowe linijki należy wygiąć i przyciąć, aby pasowały do kształtu torby papierowej. ABM-832A2 automatyzuje ten krok.
Łączy gięcie i cięcie w jednej operacji, dzięki czemu proces jest bezpieczniejszy i wydajniejszy. Narzędzie wielopunktowe oferuje możliwość wyboru krawędzi, wycięcia formy, mostka, otworu lub perforacji, a każde narzędzie jest niezależne i łatwe do wymiany. Podwójne zaciski z podajnikiem śrubowym umożliwiają ciągłą pracę, a inteligentne oprogramowanie jest łatwe w obsłudze i oferuje wiele opcji językowych. Obsługuje grubości linijek od 0,45 mm do 1,05 mm i wysokości linijek od 8 mm do 32 mm.
| Przedmiot | Specyfikacja |
|---|---|
| Grubość reguły | 0,45, 0,53, 0,71, 1,05 mm |
| Wysokość reguły | 8–32 mm |
| Podstawowe funkcje | Gięcie, krawędziowanie, cięcie formowe, mostkowe, cięcie płaskie |
| Funkcje opcjonalne | Perforacja, dziura |
| Format pliku | DXF, DWG |
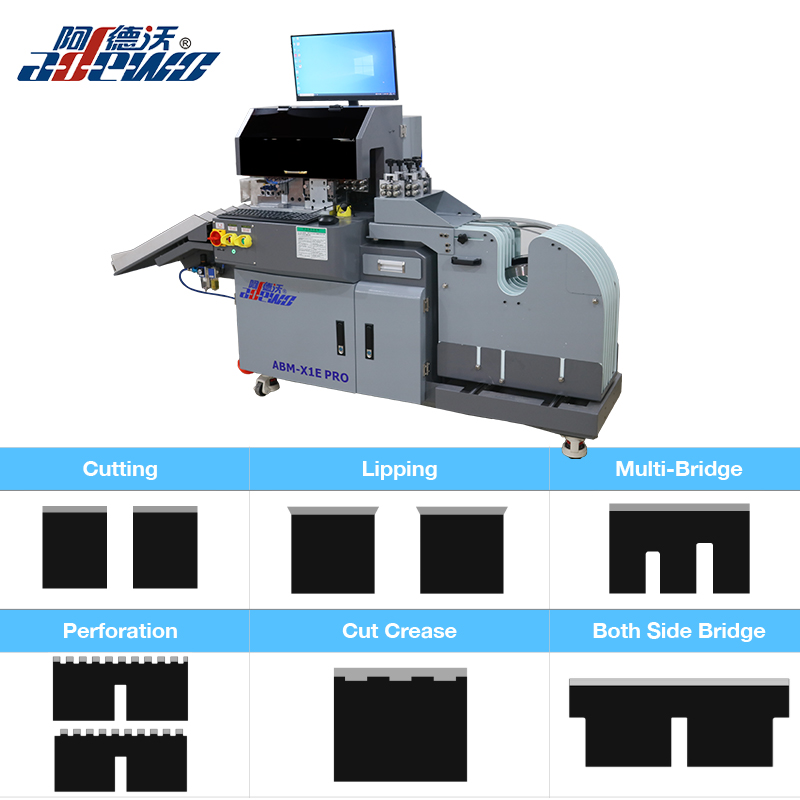
3. Maszyna do bigowania i sortowania długości ABM-X1E PRO
Zasady bigowania są ważne dla czystych fałd na torbach papierowych. ABM-X1E PRO pomaga w dokładnym przygotowaniu linii bigowania i powiązanych funkcji.
Oprogramowanie automatycznie identyfikuje różne długości, dzięki czemu nie musisz ich sortować ręcznie. Narzędzia można dostosowywać, w tym opcje linii odpędzania i bigowania laserowego 4/8 pkt. Każde narzędzie jest niezależne i łatwe do wymiany, a serwomotor obsługuje automatyczne mostkowanie i automatyczne cięcie. Szerokość perforacji i załamania można ustawić za pomocą oprogramowania. Kaseta z wieloma linijkami mieści do siedmiu cewek linijek stalowych, dzięki czemu zmiany są łatwe i bezpieczne. Maszyna obsługuje również oprogramowanie w języku angielskim i chińskim i zajmuje niewielką powierzchnię.
| Przedmiot | Specyfikacja |
|---|---|
| Grubość reguły | 0,71, 1,05, 1,42 mm |
| Funkcje trzech narzędzi | Mostkowanie, cięcie, krawędziowanie, mostkowanie obustronne |
| Funkcje czterech narzędzi | Mostkowanie, cięcie, krawędziowanie, mostkowanie obustronne, perforacja |
| Funkcje opcjonalne | Zagięcie ścinane, cięcie narożników, miara bigowania 4pt/8pt, liniał stripingu |
| Format pliku | DXF, DWG |
- Wytwornice regularnie produkujące matryce do toreb papierowych, które chcą skrócić czas realizacji.
- Firmy opakowaniowe, które potrzebują szybszej produkcji matryc, aby dotrzymać napiętych harmonogramów dostaw.
- Producenci poszukujący lepszej spójności i powtarzalności zadań.
- Firmy planujące skalować produkcję wykrojników do toreb papierowych bez proporcjonalnego zwiększania kosztów pracy.
Tworzenie wykrojników do torebek papierowych to wieloetapowy proces wymagający precyzji na każdym etapie — od projektowania CAD i cięcia laserowego po gięcie przymiarów, wkładanie, gumowanie i testowanie. Nieprawidłowe wykonanie któregokolwiek z tych kroków oznacza, że wykrojnik nie tnie czysto, nie fałduje się lub nie jest trwały.
Dobra wiadomość jest taka, że znaczną część tego procesu można zautomatyzować. Jeśli produkujesz matryce do toreb papierowych i chcesz poprawić szybkość, dokładność lub spójność, warto poznać te maszyny. Możesz skontaktować się z Adewo w celu uzyskania wersji demonstracyjnej, specyfikacji maszyny lub wsparcia technicznego dostosowanego do Twoich potrzeb produkcyjnych.
Prawa autorskie © 2022 Adewo Automation Equipment Co.,ltd. Wszelkie prawa zastrzeżone.
Links Sitemap RSS XML Polityka prywatności